Enter搜索 / Esc关闭弹窗
铜材在线缆产品成本中占比较高,价格波动一大,原本可以接受的材料损耗就会被放大成明显的利润缺口。把损耗拆开看,主要发生在四个环节,每个环节的成因和应对方式并不相同。
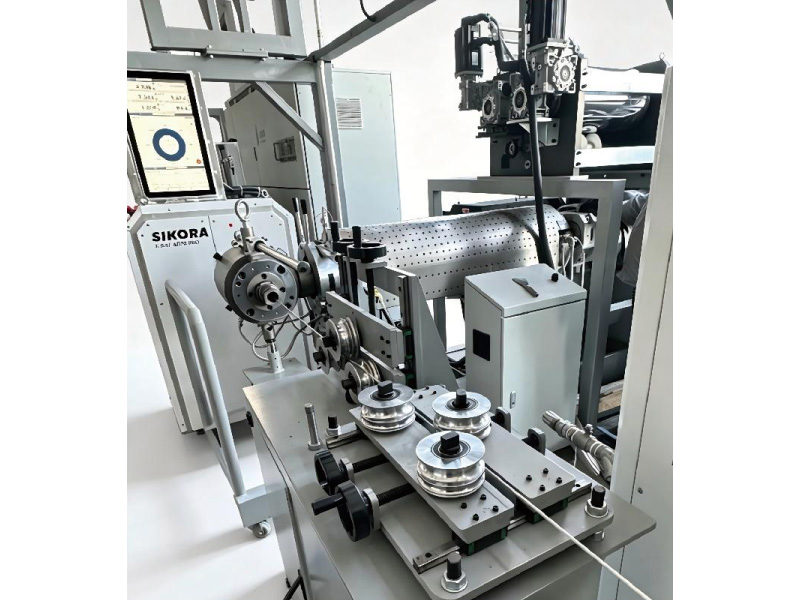
拉丝工序的损耗来自断线停机后的废线和线径控制偏差。断线多与模具磨损、润滑液浓度不足、塔轮表面状态有关。定期检查模孔磨损情况、维持润滑液浓度和温度稳定,可以降低断线频次。线径方面,配备在线测径并做闭环调整,能减少因偏粗造成的铜材浪费。
挤出机每次开机和换规格都会产生一段废料,开机次数越多,累计损耗越大。减少这部分损耗的思路是合并生产批次,把同规格订单集中排产,减少换模频次。同时把开机废料的长度标准化,避免每次凭经验判断,多放的料也是成本。
绞线工序的损耗主要来自换盘接头。接头长度控制不严、接头质量不稳定,会导致后续挤出时断线,形成连锁浪费。规范接头作业标准,并对操作人员进行一致性训练,能减少这部分损失。节距控制偏差同样影响用量,需要定期校验绞弓转速与牵引速度的匹配。
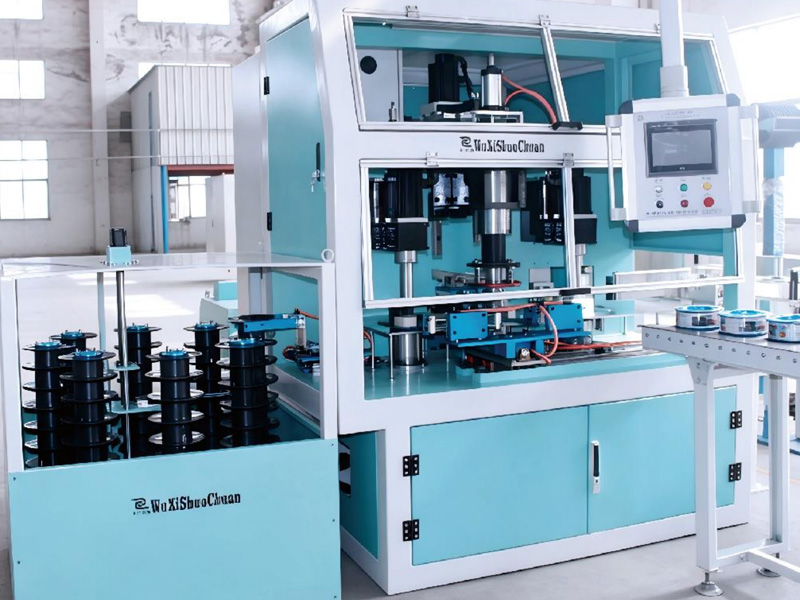
复绕和包装环节的切废量、计重准确度也不可忽视。自动称重配合标签打印,可以减少人工计数误差,也便于追溯每盘线材的实际用量。
设备能提供的是控制手段,真正落地还要靠数据。按机台、按班次记录损耗率,找出异常点再针对性处理,比在车间笼统强调节约更有作用。把损耗指标纳入班组考核,并定期复盘,效果通常更持久。