Enter搜索 / Esc关闭弹窗
不少线缆企业在采购拉丝机生产线时,关注点集中在设备参数和价格上,等到设备进厂才发现,从到货到稳定出线还有一段不短的路要走。把这段路拆开看,大致分为四个阶段。
进线规格、出线直径、单机速度、收线盘尺寸、配套的退火方式,这些参数需要在排产前全部锁定。同一条生产线,用于生产铜线还是铝线,配模方案和冷却结构会有明显差别。这个阶段花的时间越长,后面返工的概率越低。
拉丝机的核心在于塔轮、主机齿轮箱和退火系统。塔轮的表面处理工艺影响线材表面质量和使用寿命,齿轮箱的加工精度决定运行时的噪声与稳定性。这一段周期通常占整个交期的较大比重,定制规格会比标准机型更长。
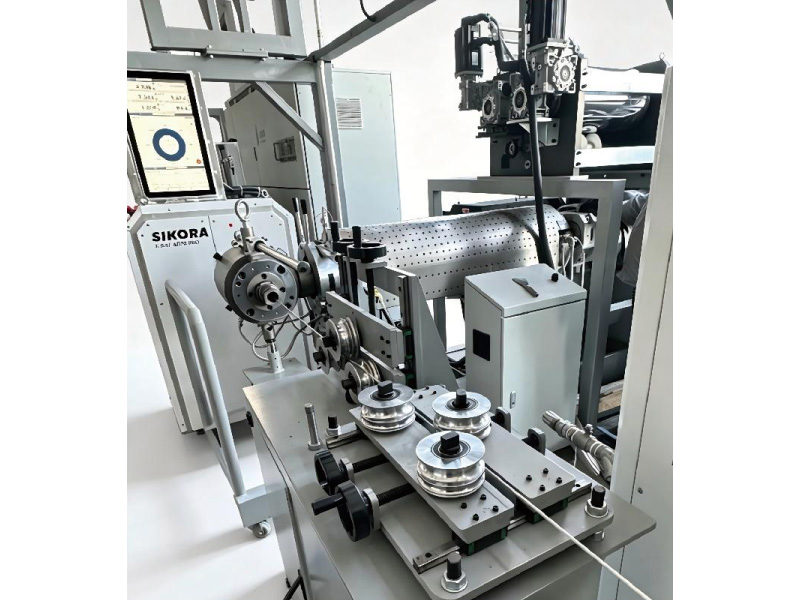
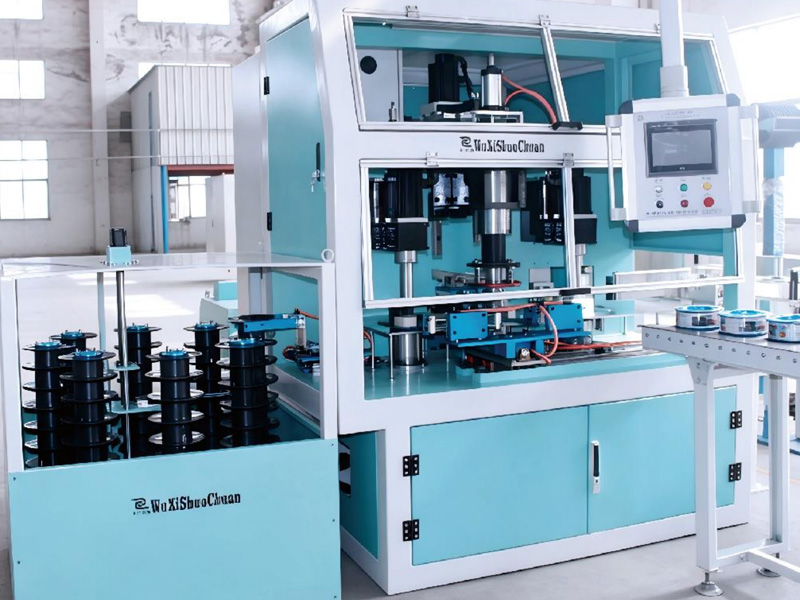
设备进场后,先做基础找平、电气接线、气路水路对接,再逐台单机空载运行。单机调试要确认各段速度匹配、张力稳定、收线排线整齐。这一步做扎实,后续联动才不会反复。
整线贯通后进入带料试车,从低速起步逐步提升到设计速度,同时观察线径公差、表面光洁度和断线率。通常需要经过几轮模位调整才能达到稳定状态。操作人员的培训也在这个阶段同步完成。
厂房条件是最容易被忽略的一项。电力容量是否满足、行车吨位是否够用、地基承重是否达标,任何一项不满足都会让安装进度停下来。另外,配套的辅助设备如放线架、收线机、包装线如果与主机不同步到场,整线也无法试车。
把四个阶段的时间预留清楚,并且在排产前把厂房条件核对一遍,设备到厂后的推进速度会明显不同。