Enter搜索 / Esc关闭弹窗
线缆行业的技改需求这几年一直在释放,但方式和前些年不太一样。过去更倾向于新增产线扩产能,现在更多是在既有产线上做局部替换,目标是提效率、稳品质、减人工。从实际项目分布看,技改集中在这三个方向。
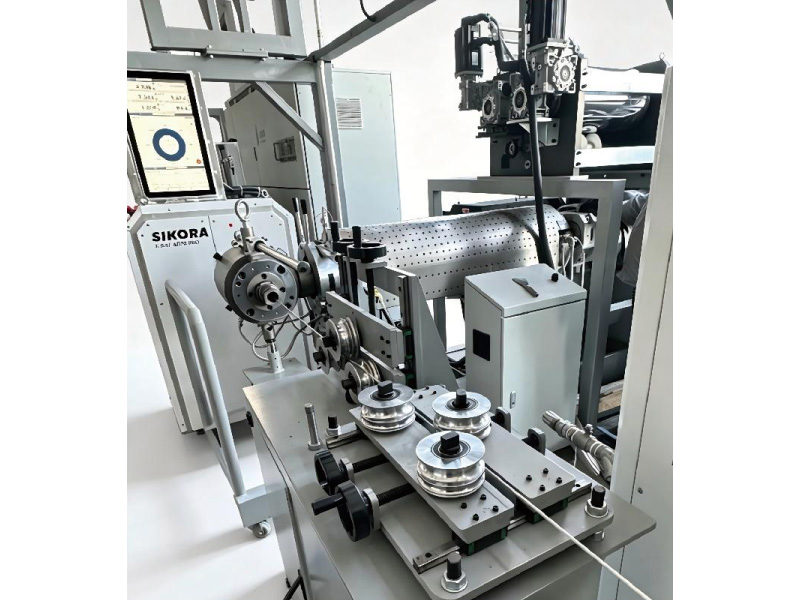
挤出是线缆生产中对稳定性要求较高的工序。机筒温控精度不够,绝缘层厚度就会波动;螺杆压缩比与物料不匹配,塑化效果就差,容易出现气孔或表面粗糙。技改中比较常见的做法是更换温控模块、调整螺杆结构,以及把单螺杆改为带混炼段的机型。改动不大,但对线径稳定性的改善比较直接。
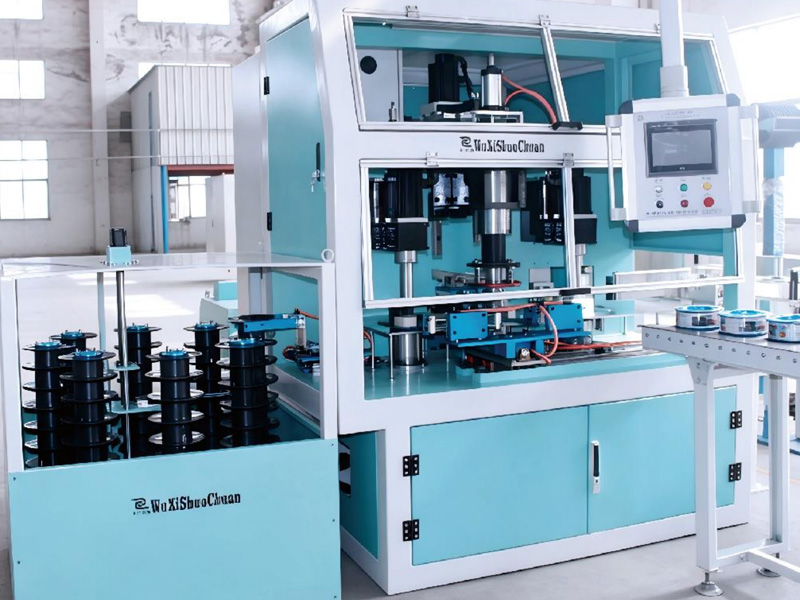
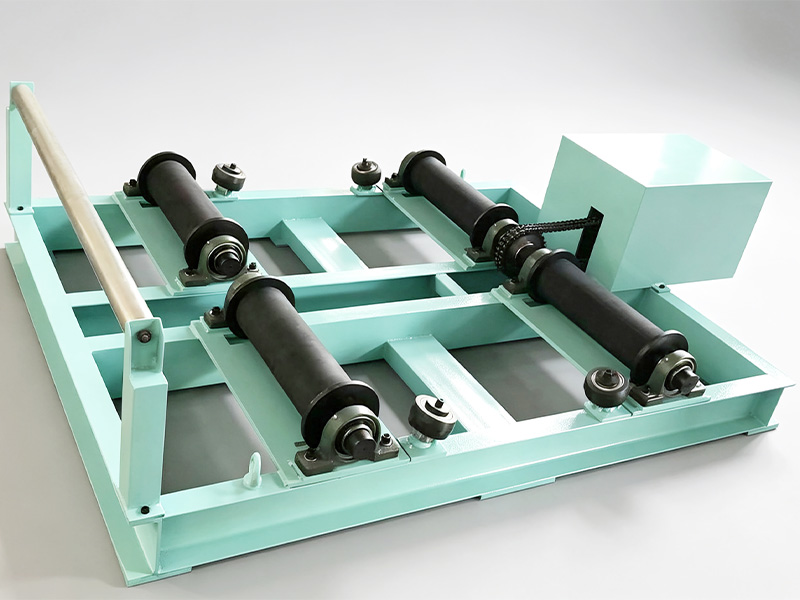
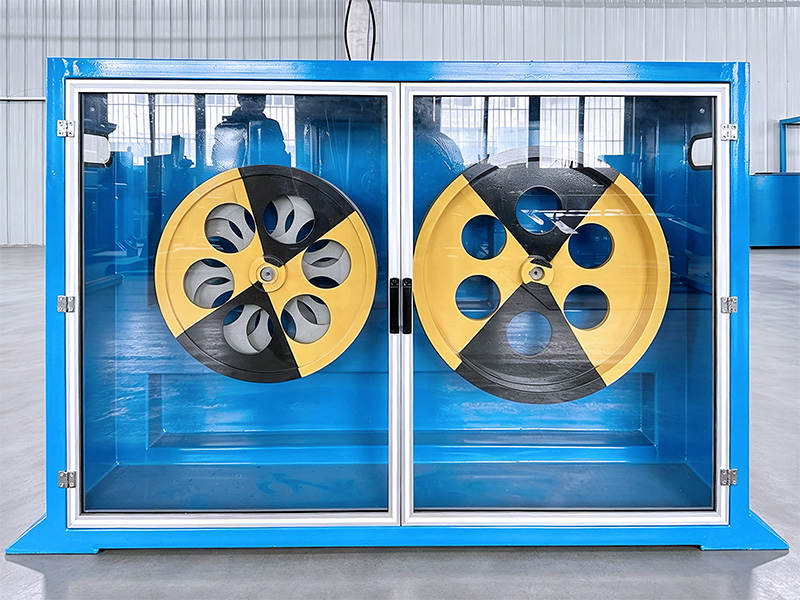
笼绞机和绞线机的效率瓶颈往往不在主机转速,而在上下盘的辅助时间和张力一致性。自动上盘装置、恒张力放线控制、断线自动停机这几项配合起来,可以让一名操作工同时照看的机台数量增加。对批量大、规格稳定的订单,这部分改善带来的收益比较明显。
线缆后段工序人工参与度高,复绕、称重、贴标、包装每个环节都要人。把这些环节用输送线串起来,配合自动称重和标签打印,可以减少中间搬运和重复计数。这类改造投入相对可控,回收周期也比较清楚。
一是把现有产线的实际运行数据摸清,包括设备综合效率、不良品分布、单班人工配置,数据不清楚就无从判断改哪里收益高。二是确认厂房电力和空间余量,很多改造方案卡在这一步。三是把改造后的操作与维护要求提前和一线沟通,设备换了但操作习惯没跟上,效果会打折扣。
技改不追求一步到位,按工序优先级分批推进,对生产的干扰更小,也更容易在每一批改造后验证效果。