Enter搜索 / Esc关闭弹窗
航空线缆的难点不在导电,而在轻、薄、耐温、可靠。本文从镀银铜导体、PTFE/ETFE 薄壁绝缘、烧结与编织屏蔽几个环节,说明航空航天用线缆的工艺特点与设备要求。
航空线缆和地面电缆的差别,从拿起一段样品就能感觉出来:同样载流量,重量轻一半,绝缘层薄得像一层膜,弯折起来没有明显回弹。这些特征背后是一整套不同的工艺路线——材料换成氟塑料,绝缘厚度从零点几毫米降到零点一几毫米,导体从普通铜换成镀银铜或镀镍铜。
航空导线普遍采用镀银铜、镀镍铜或者铜合金。镀银是为了降低高频下的表面电阻,同时防止铜在高温下氧化;镀镍则用于更高温度的场合,长期工作温度可以到 260℃ 以上。镀层厚度有要求,太薄起不到保护作用,太厚又影响柔韧性,弯折时容易开裂。
绞合结构上,航空导线多用小节距复绞,同向绞合的居多,目的是在同样截面下获得更好的柔软性。节距比一般控制在 8 到 12 倍之间。节距太小,生产效率低、单线易断;节距太大,弯曲时导线内部产生位移,长期振动环境下容易疲劳断裂。
氟塑料绝缘有两条工艺路线。一条是挤出,用 ETFE、FEP 这类可熔融加工的氟塑料,在专用挤出机上成型;另一条是绕包加烧结,把 PTFE 生料带螺旋绕包在导体上,再进烧结炉让带子融成一体。前者适合大批量、薄壁、长度长的产品,后者在超薄壁和特殊结构上更灵活。
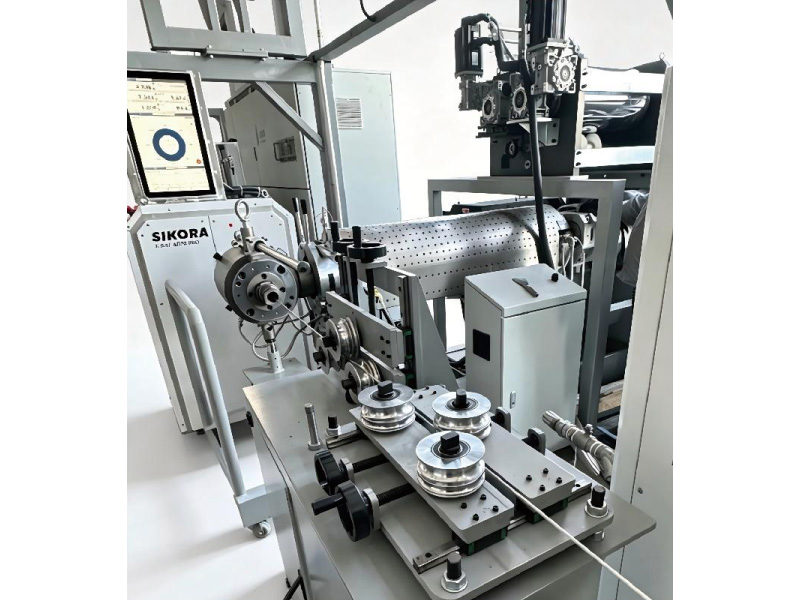
挤出路线的门槛在设备和温控。氟塑料的熔融温度高、熔体粘度大、腐蚀性强,普通挤出机的机筒和螺杆扛不住,要用镍基合金或者双合金处理,加热分区要多,温度控制精度要到正负一两度。温度低了塑化不良,绝缘层出现云母状斑块;温度高了材料分解,释放腐蚀性气体,同时绝缘发黄发脆。
同心度是航空导线的命门。绝缘厚度可能只有 0.15mm,偏心 0.02mm 就意味着最薄处只剩一半。所以薄壁挤出必须配在线测径和偏心检测,而且取样频率要比普通电缆高得多。绕包烧结路线的同心度靠绕包头的精度和带子张力的稳定性,烧结炉的温度曲线要跟线速度匹配,走快了烧不透,走慢了带子流延。
航空线缆大量使用编织屏蔽,材料有镀锡铜、镀银铜、镀镍铜,编织密度按屏蔽效能要求定,常见的覆盖率在 85% 到 95% 之间。编织机的锭数和线盘容量决定了生产效率,锭数少的机器编织角难控制,覆盖不均匀会出现"露白"。
多芯航空电缆要成缆,成缆节距比单线绞合更大,一般在 12 到 16 倍。成缆时要加填充和包带,保证缆芯圆整。退扭是关键——不退扭的成缆,缆芯内部有残余扭应力,做出来的线会自己打卷,装机时很难走线。
航空领域的验收比民用严格得多,除了常规的导通、耐压、绝缘电阻,还要做耐弯折、耐振动、耐盐雾、耐燃油、燃烧试验。这些试验对工艺的敏感度很高:耐弯折看的是导体绞合节距和绝缘的柔韧性,耐振动看的是结构紧密度,燃烧试验看的是材料本身和绝缘厚度的一致性。
所以这类产品的生产,工艺纪律比设备档次更关键。同一批次的第一米和最后一米,壁厚、外径、同心度要在同一个区间里。我们给这类客户配套设备时,通常会把在线检测和数据记录一起做进去,让每一盘线都有可追溯的工艺曲线。
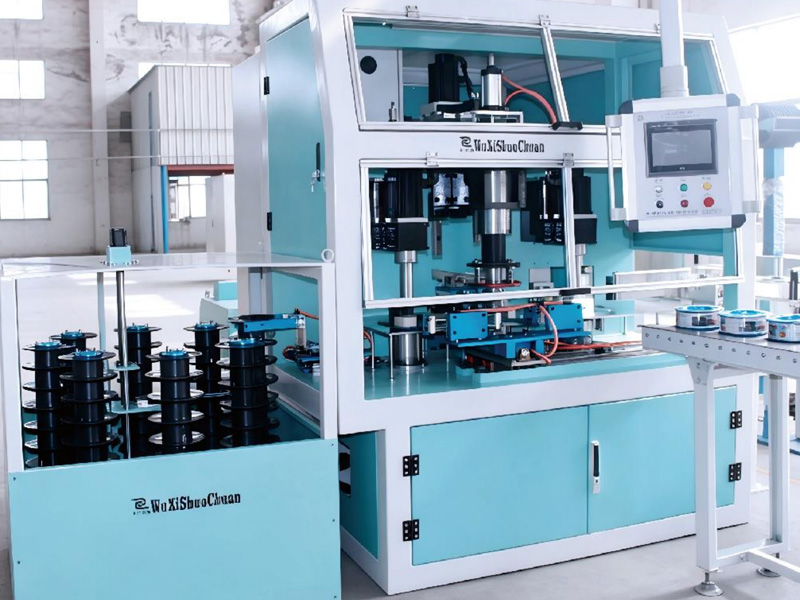
典型配置是:小拉机或中拉机出单线,镀银或镀镍在外协完成,高速绞线机做导体绞合,氟塑料挤出机(或者绕包机加烧结炉)做绝缘,编织机做屏蔽,成缆机做多芯成缆,最后复绕机定长收盘。整线对张力控制的要求比普通电缆高一个档次,因为线径细、壁厚薄,张力波动一点点就会反映到外径上。
如果产品线里既有 ETFE 挤出又有 PTFE 绕包烧结,两套工艺建议分开布置,氟塑料的交叉污染对绝缘性能影响明显,同一车间里做 PVC 和做氟塑料的设备不宜混用。