Enter搜索 / Esc关闭弹窗
线缆行业的绞合设备里,框绞机和笼绞机是两种常见结构。采购或排产时经常被问到该选哪一种,答案取决于线径范围、绞合节距精度和换规格的频率。
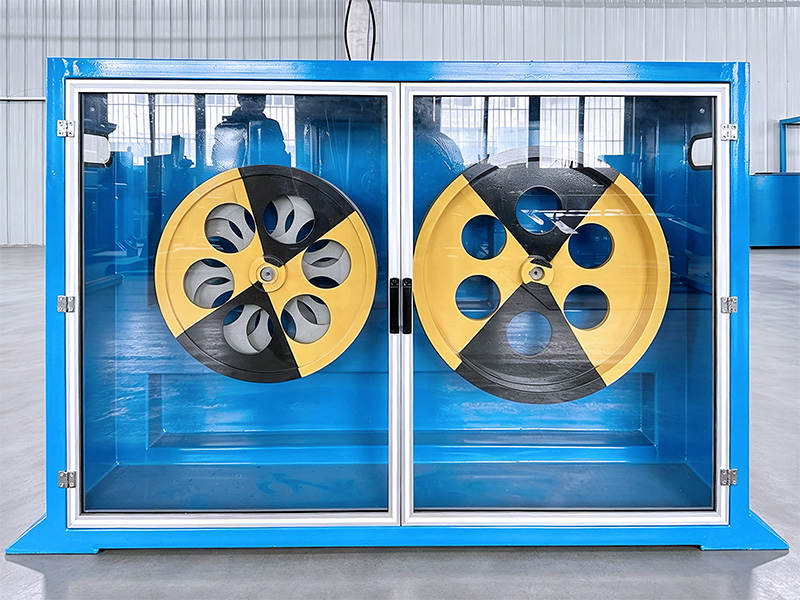
框绞机的每个绞框是刚性框架,线盘装在框内随框一起旋转,转速受框体惯量限制,但绞框刚性好,适合较大线径和较大张力。笼绞机是笼体旋转,线盘在笼内不随笼转动,靠放线张力控制,转速可以做得较高,适合中小线径、多根数的绞合。两种结构对放线张力的要求不一样,框绞机靠机械张力,笼绞机则主要依赖张力盘的调整。
导体截面较大、单线直径较粗的场合,框绞机在张力稳定性和绞合紧密度上占优。截面小、根数多的软结构导体,笼绞机换盘快、效率高。若同一车间两种规格都有,通常按主力产品配一种,另一种外协或错峰生产,不必两套都上。设备利用率低于五成时,多买的产能只是折旧。
节距精度取决于传动链和牵引同步。框绞机的绞框与牵引多为机械联动,节距稳定;笼绞机若用独立驱动,需要做好同步校准。维护方面,框绞机的绞框轴承和刹车片是易损点,笼绞机的放线张力机构和笼体滑环需要定期检查,两者都不能省。
小批量多规格的订单,换盘和穿线时间占的比重很大。框绞机换盘要开框、装卸线盘,笼绞机多为侧开门装盘,操作空间较大。算设备投资时把这部分人工时间折进去,往往比只看转速贴近实际。把一年的换规格次数乘上单次耗时,差别很快就能看出来。
选型没有统一答案,把主力线径、根数、批量大小和换规格频率列清楚,两种结构的差别就自然落在纸面上了。