Enter搜索 / Esc关闭弹窗
一台绞线机或者挤出线从装配完成到装车发运,中间有一段厂内试机。这段试机做得实不实,直接决定现场安装调试要花几天还是几周。客户如果只看设备转起来、听声音正常就签字,等于把问题留到自己的车间去发现。
空载看的是机械与电气的基础状态:主轴转向、轴承温升、润滑是否到位、各限位与急停是否有效、变频器与伺服有没有报警。空载要跑够时间,轴承温度稳定在一个值不再上升才算过。只转两分钟听个响,说明不了什么。
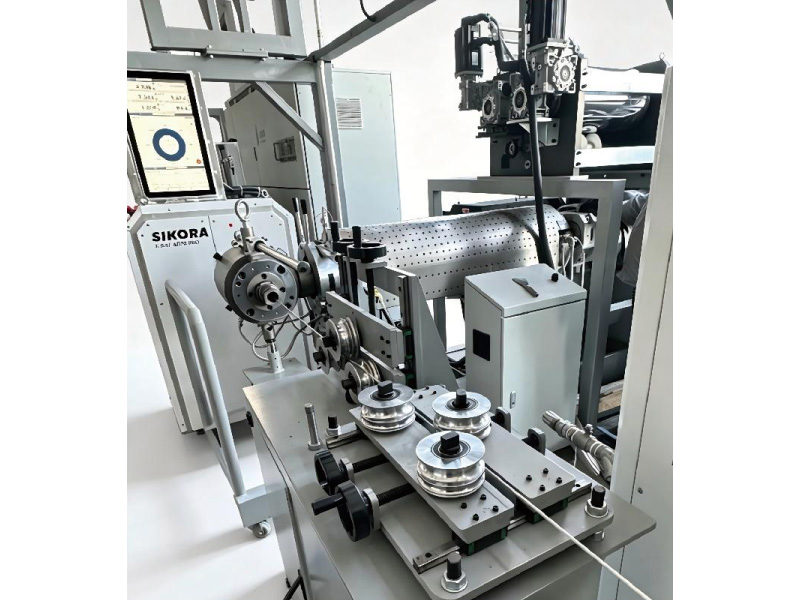
带料跑才有意义。挤出线要实际挤出,看螺杆电流、各段温度稳定性、主机与牵引的同步;绞线机要上满盘,看张力一致性、排线整齐度、收线盘的松紧。试机用的规格要贴近客户的实际订单,用偏细或者偏粗的规格去试,常常能提前把问题逼出来。
用数据说话:绞线节距实测值与设定值的偏差、挤出层的厚度与偏心、收线排线间距的一致性。连续取三到五个样,看数据是否稳定。单件合格不代表批量稳定,稳定性才是设备的真实水平。
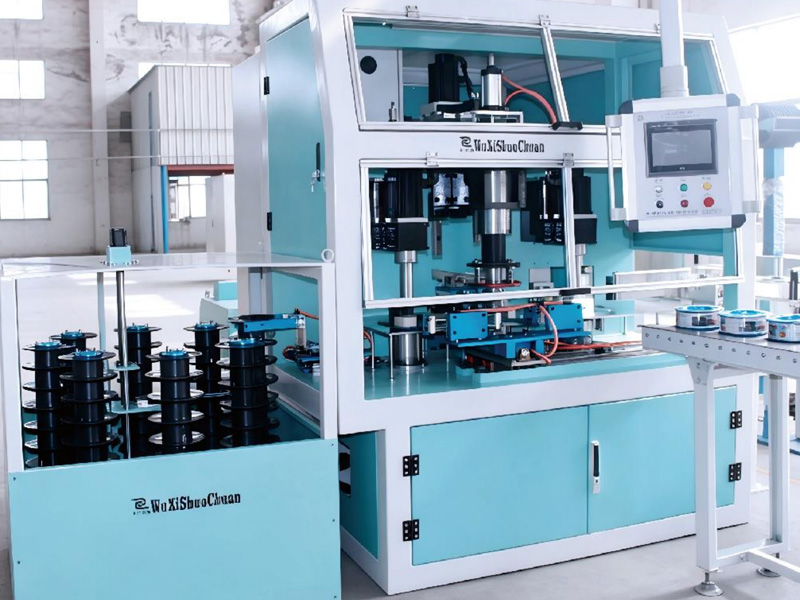
整线的启停顺序、故障停机后的复位流程、前后机的速度跟随,都要在厂内跑通。有些问题只在联动时出现,单机试不出来。断线停机、满盘报警、气压不足保护,逐项模拟一次,比在现场靠猜省事得多。
短时间正常不代表长时间正常。条件允许就安排连续运行,观察温升、振动、张力漂移、计米准确性。连续运行暴露的多半是热相关的问题:轴承、油温、电柜散热、传感器漂移。
不必全程盯着,重点看三样:试机记录上的实测数据是否齐全,负载试机用的规格是不是自己的常用规格,操作与维修人员有没有在现场跟着学一遍。设备交付不只是交机器,还包括让接手的人知道怎么开、怎么停、出报警先查哪里。
厂内多花两天,现场少折腾两周。这笔账在采购阶段算清楚,比事后追工期划算。