Enter搜索 / Esc关闭弹窗
买设备时最容易被铭牌速度打动:每分钟三百米,一年按三百天算能出多少公里线。实际投产后发现产量只有核算的一半。不是设备骗人,是核算方式少了几项修正。
铭牌速度是额定规格下的数字。实际生产是多规格混合排产的,换模、换盘、调参数,每次半小时到两小时不等。规格越多、批量越小,这部分占比越高。核算时用加权平均:把订单结构里的规格占比列出来,算出每种规格的实际速度和换型频次,而不是拿最快速度一乘到底。
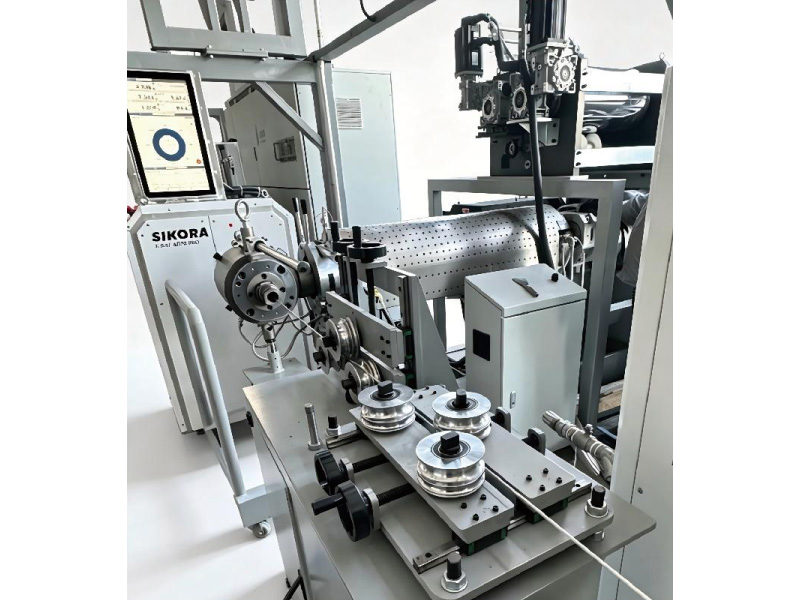
每次开机后的引头料、调参数阶段的废品,都是真实成本。挤出线开机爬坡阶段的长度跟设备和工艺稳定性直接相关,稳定性差的设备爬坡长,废品率高。这部分在核算里通常按开停机次数乘以单次损耗算。
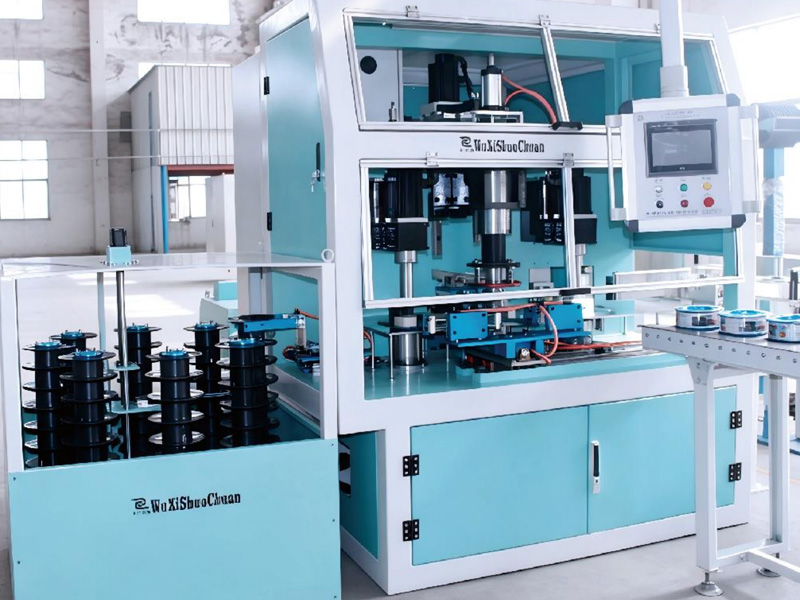
主线速度再快,放线上盘靠人工、下盘等行车,节拍就被掐住了。产能核算要按整线最慢环节算,不是按主机算。主机速度超过配套能力,多出来的速度是纸面数字。
换模具保养、周保养、月度检修、电力高峰限电,加起来通常占日历时间的百分之十到十五。铭牌产能乘以日历天数是最粗糙也最常见的错误。
设备能两班跑,人不一定愿意。招工难的地区按单班或者一班半核算更接近现实。操作工的熟练度也影响速度——同一个规格,熟手比新手跑得快两成很正常。
把上面五项修正套进去,实际有效产能通常是“铭牌速度乘以日历时间”的四到五成。买设备之前,用这个口径倒推需要的设备台数,往往会发现:买两台中等速度、配套齐全的线,比买一台高速线加一堆人工补位更划算。产能是系统工程,设备只是其中一环。