Enter搜索 / Esc关闭弹窗
汽车线缆分两大类:低压控制线和高压动力线,两者工艺路线差别不小。本文从薄壁绝缘、绞合节距、屏蔽结构、耐温等级几个方面,说明汽车制造用线缆的生产要点与设备选型。
一辆传统燃油车用的线缆总长度接近两公里,新能源车还要再多出高压动力线、充电线束和电池包内部连接线。这些线绝大多数是细规格、薄绝缘、大批量,对生产效率和一致性要求很高,同时对成本极其敏感——汽车线的单价常常按分计算,材料浪费和废品率直接决定盈亏。
低压汽车线的主流规格是 FLRY 系列(日系叫 AVSS),导体用多股软铜绞合,绝缘用 PVC 或者交联 PE,绝缘厚度只有 0.2 到 0.3 毫米。薄壁的目的有两个:减轻线束重量,缩小线束外径方便在车身狭窄空间走线。
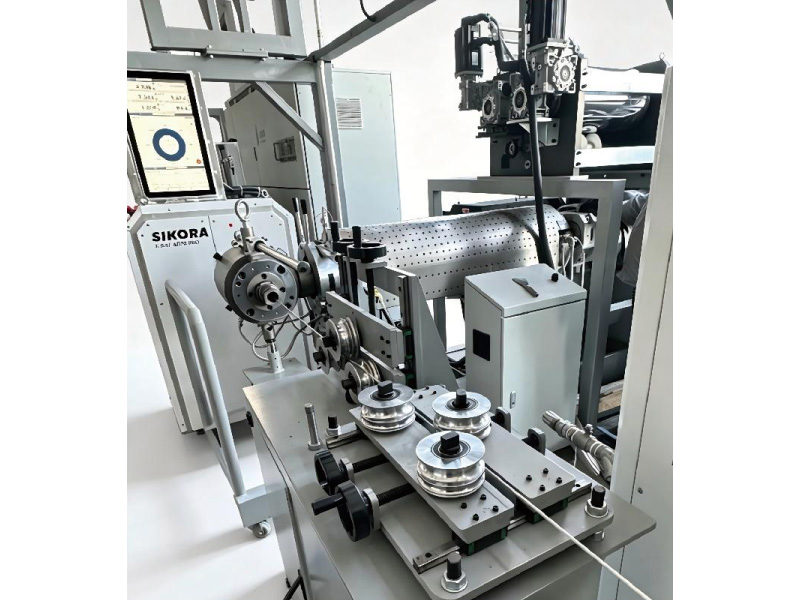
薄壁挤出的难点在于同心度和外径稳定性。壁厚本来就薄,偏心 0.02 毫米在视觉上不明显,但最薄处的耐压和耐磨性就不够了。所以汽车线挤出机要配在线测径,取样频率高,而且要能自动反馈调偏心。挤出机的螺杆一般选低压缩比、浅槽型,配屏障螺杆,目的是在低转速下也能保证塑化质量——汽车线的线速度高,但螺杆转速不能太高,否则熔体温度上去了,薄壁容易破。
冷却方式也影响质量。汽车线普遍采用分段温水冷却,第一段水温控制在 40 到 60℃,然后逐段降温。直接进冷水,绝缘表面骤冷收缩,内部产生应力,后续在车里受热会回缩,出现"缩头",端子压接处就露铜。
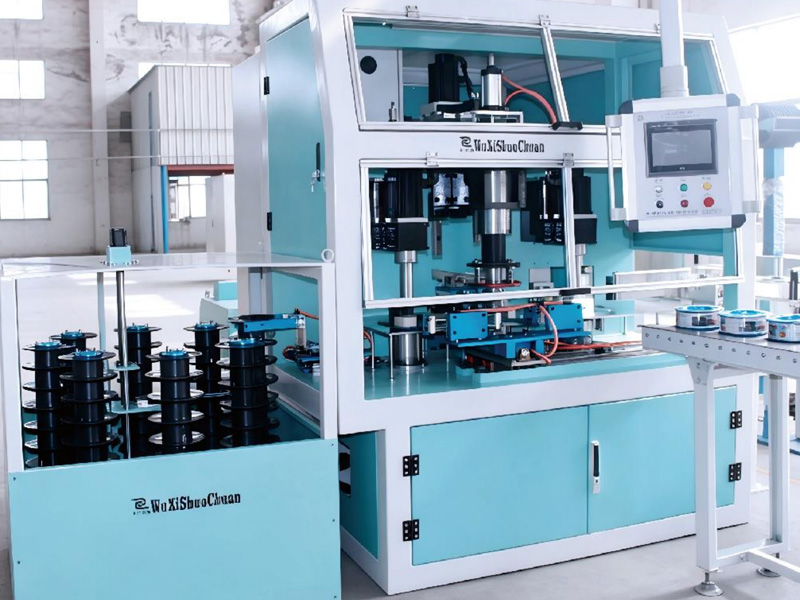
汽车线的导体绞合用高速绞线机或者双绞机,节距比一般在 10 到 16 倍。节距不稳定,线的柔韧性和长度会有波动,自动裁线压接机上就会出现长度误差累积。现在的线束厂基本都用全自动裁线压接机,对线的外径公差、椭圆度、长度精度要求都很严,一卷线里外径波动超过 0.05 毫米,机器就频繁报警。
所以汽车线的收线要用张力闭环,收线盘排线要整齐,不能有压线。压线会导致放线时张力突变,线被拉细,外径瞬间变小。
新能源车的高压线缆,工作电压 600V 到 1000V,颜色国标规定用橙色。结构上是多股软铜导体、交联聚烯烃或者硅橡胶绝缘、镀锡铜编织屏蔽、耐磨护套。屏蔽是为了抑制电磁干扰,新能源车的电机和电控是强干扰源,高压线不屏蔽会干扰车载网络。
硅橡胶绝缘的高压线柔软性好,适合电池包内部那种空间小、弯折多的场合,但硅橡胶挤出要用冷流道或者热空气硫化,工艺跟 PVC 完全不同。交联聚烯烃的线更硬一些,适合底盘走线,挤出后要过辐照或者温水交联。
高压线的编织屏蔽覆盖率高,一般要求 85% 以上,编织机要能稳定跑到这个覆盖率。屏蔽层外面还要绕包一层无纺布或者PET带,防止屏蔽层在护套挤出时被冲散。
充电桩线缆连接枪头和桩体,使用中会被反复拖拽、碾压、日晒雨淋。导体要选更细的单线、更大的绞合节距来提升柔软性,绝缘和护套材料要过耐候和耐磨试验。这类线的护套通常较厚,挤出时要控制好内外层的粘结,避免分层。
汽车线的主流配置是串联生产线:放线架、预热、挤出主机、机头、分段冷却水槽、在线测径、凹凸检测、牵引、收线。整线速度可以到每分钟数百米,关键在同步——牵引速度、收线张力、挤出量三者要联动,任何一处响应慢,外径就波动。
多规格小批量的话,建议配快换机头,换规格时不用重新调同心度。汽车线规格多,换模时间长会严重拉低设备利用率。