Enter搜索 / Esc关闭弹窗
绞线设备的故障从来不是突然发生的,断线、松股、节距不匀这些问题,往前追溯都能找到点检漏掉的痕迹。立式笼绞机结构不复杂,每天班前花十分钟按清单过一遍,能把大多数隐患挡在开班之前。
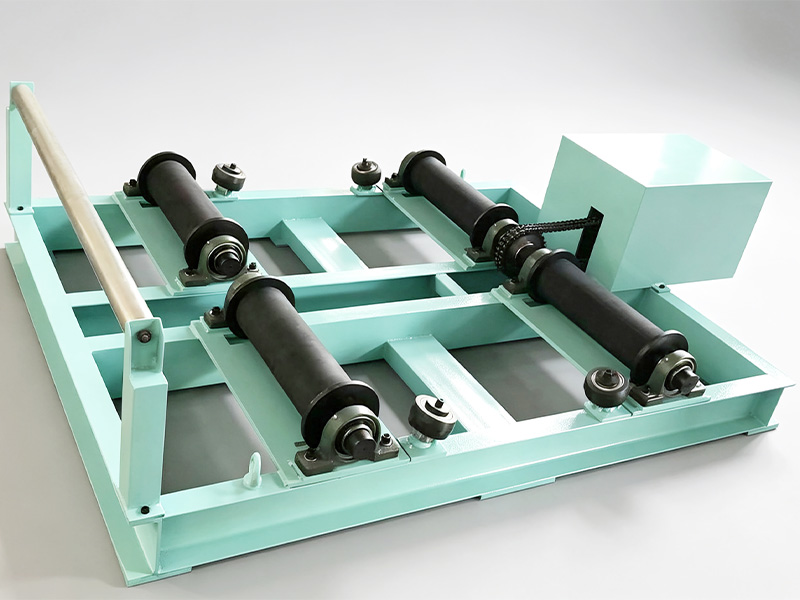
目视各放线盘的张力带或张力轮有没有异常磨损,有无油污沾染——油污是张力漂移的常见原因。然后手动盘车感受张力反馈是否平滑,有卡顿的放线轴要标记下来重点观察。张力不稳定是松股和蛇形弯的头号来源。
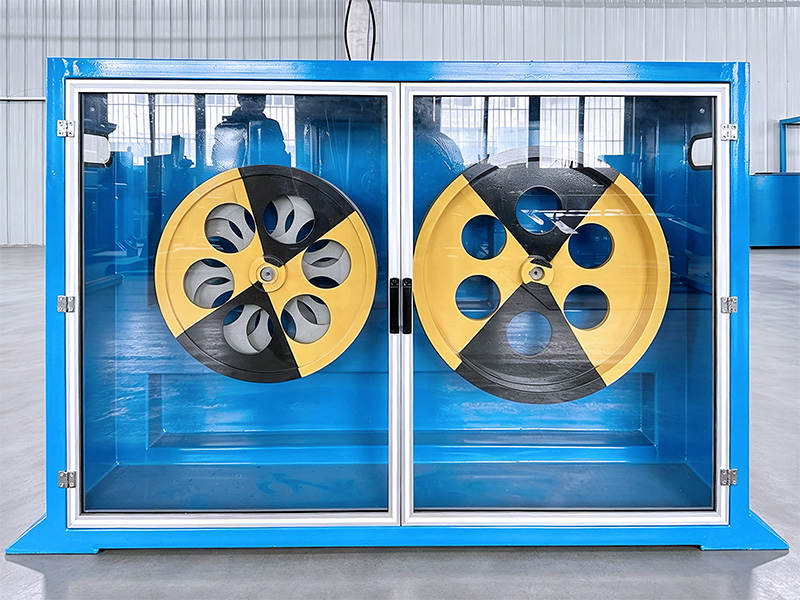
慢速启动绞笼,听有没有周期性异响。笼体轴承磨损会有规律的“咯噔”声,压线模座松动会有金属敲击感。停机状态下检查压线模的固定螺栓和模孔磨损,模孔磨出椭圆,绞合外径就不圆。
空载让排线器走一个来回,观察换向处有没有滞后。排线换向迟缓会在收线盘两侧堆线,后续放线时压线、断线都从这里来。丝杆和导轨的润滑状态也在这一步一起看。
查上一班的报警记录,偶发的传感器超时、变频器过热这类“没有造成停机”的报警最容易被忽略,但它们往往是真故障的前奏。急停按钮和断线自停功能每天至少验证一次,这两项失效是安全事故的高发原因。
看主轴润滑油位是否在标线之间,油温有无异常升高。油温升高而油位正常,多半是油路堵塞或者轴承预紧出了问题,这时候不要硬开。
点检表不要做成形式。每周把各班的记录对一遍,某个部位连续多天被标记“注意”,即使还能用,也应该排进周末保养。设备的寿命是养出来的,不是修出来的——这句话听着老套,但在绞线车间里一遍遍被验证。