Enter搜索 / Esc关闭弹窗
硅橡胶线的挤出,难就难在材料本身:门尼粘度高、挤出后未硫化前几乎没有强度,任何一点工艺偏差都会直接写在线的表面上。常见的表面缺陷可以归成四类,每一类的成因和对策都不一样。
表面鼓包或者剖开后有空洞,成因排前三的是:胶料回炼时卷入空气没有排净、挤出温度过高导致硫化剂提前分解、口模处积料。对策上,回炼后的胶料要停放足够时间再上机,机筒温度按胶料牌号走下限,停机超过半小时再开机要清理口模积料。
表面粗糙像橘皮,通常是塑化不均或者口模温度偏低。硅橡胶的塑化跟塑料不同,靠的是螺杆的剪切和机筒的传热,温度低了胶料流动不好,出模后表面就毛糙。适当提高口模温度往往立竿见影,但要注意同步观察有没有提前硫化的迹象。
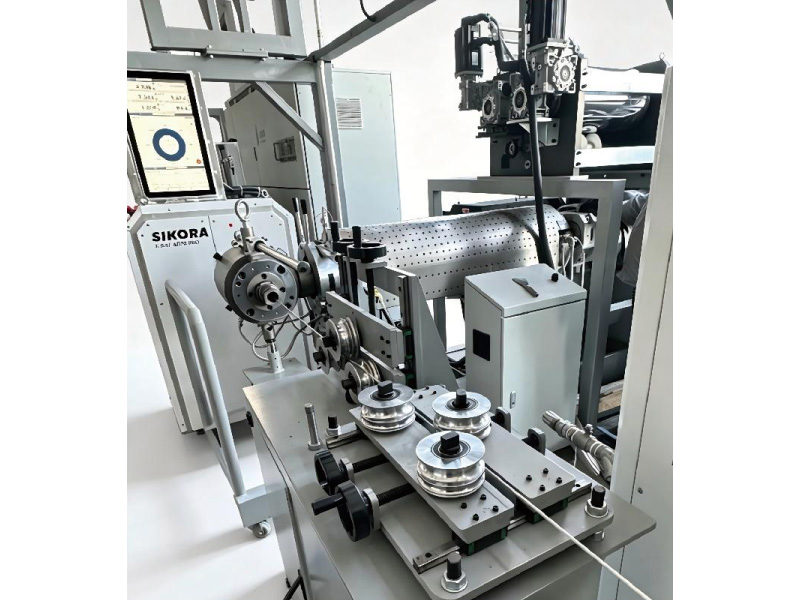
连续的直线划痕,顺着线走的方向逐一摸一遍:口模出口边缘有没有积料毛刺、定径套有没有异物、导轮转动是否灵活、收线盘边缘有没有磕碰。 九成的划痕都能在这条路径上找到物证。
出模后线还是圆的,硫化完变椭圆,多半是牵引压紧力过大或者硫化炉内托线方式不对。蛇形弯则多与收线张力波动有关,张力忽大忽小,未硫化的胶管被反复拉伸回缩,定型后就成了弯。
硅橡胶挤出的问题,八成出在细节纪律上:胶料停放时间不够、机筒残料没清、托辊粘胶没处理。建议把“回炼记录、停放时间、开机清机”三项做成硬性检查项,落实了,缺陷率能降一半以上。设备能力有上限,工艺纪律没有。